
锂电池产线上的追溯码读不出来,问题往往不在读码器本身
在锂电池极片、电芯、模组的生产线上,DPM码直接打在铝箔、极耳、钢壳或高反光金属表面,现场还伴随着传送带高速运动、曲面弧面、油污粉尘和频繁换型。很多工厂遇到过同样的情况:读码器装上去了,试产时能读,量产之后开始偶发漏读;换一批产品,识别效果又不一样。追查下来,问题可能出在光源角度、安装位置、参数配置、码质量,也可能是算法和选型本身不匹配。
深圳市海纳自动化科技有限公司在服务亿纬锂能、 手机:18665342646 欣旺达等锂电池企业的过程中发现,追溯码读取不稳定通常不是单一原因造成的,而是从光源、光学配置、码质量到算法、选型多个环节叠加的结果。这篇文章要解决的,就是帮你把读码不稳定这个模糊问题,拆成一条可以逐项排查的清晰路径。

一、先看市场背景:为什么锂电池追溯对读码要求格外高
动力电池和储能电池进入全生命周期追溯时代,读码已经从能读变成必须稳定地读。
随着新能源行业对电池安全、召回管理和批次追溯的要求不断提高,从极片涂布到模组Pack,每个工序都要完成编码识别和信息关联。锂电池场景的特殊性在于:
- 码多为DPM码,直接激光打标或喷码在金属表面,没有普通条码的印刷对比度;
- 载体是高反光金属或曲面弧面,反光会淹没码的边缘特征;
- 产线速度快,极片和电芯在高速运动中留给识别的时间窗口很短;
- 换型频繁,不同型号产品码的位置、尺寸、材质会变化。

海纳自动化围绕工业读码、机器视觉、精密测量和自动化光学部件形成代理品牌产品、海纳定制版产品、技术服务协同的业务体系,经营康耐视、海康威视、华睿、深视智能等品牌,年出货量约2万套,深圳仓库常备超过3000台相关产品,覆盖锂电池、3C电子、汽车零部件、半导体、包装和物流等行业,累计服务超过2500家客户。
二、读码不稳定,从光源到算法的六步排查路径
第一步:先排查光源与打光角度
高反光金属表面读码,光源方案是第一影响因素。 金属表面的镜面反射会让局部区域过曝,码的暗区与亮区对比度被压缩。排查时注意:
- 直射光在金属表面会产生反光热点,通常需要采用低角度环形光、穹顶光或偏振光方案,让光发生漫反射而非直接反射进镜头;
- 打光角度调整几度,识别效果可能完全不同,建议在样品上做多角度对比;
- 现场环境光(白炽灯、日光、工位照明)会干扰识别,必要时加装遮光罩。
判断方法: 用同一颗码在不同打光方式下拍照对比,如果图像中码的模块边缘清晰、无过曝斑块,光源环节基本没问题。
第二步:排查安装位置与工作距离
很多漏读问题出在安装环节:读码器工作距离超出景深范围、安装角度与码面存在倾斜、传送带抖动导致焦平面漂移。排查时确认:
- 工作距离是否落在读码器景深范围内,曲面码尤其要注意焦点落在弧面顶点还是边缘;
- 读码器与码面的夹角,DPM码通常建议有一定倾斜角以避开镜面反射方向;
- 支架是否稳固,高速产线上微小振动都会造成间歇性失焦。
第三步:排查码本身的质量
码质量是容易被忽略的一环。 打标深度不足、模块粘连、静区被侵占、码面油污和氧化,都会让识别率下降。建议:
- 用打码质量分级工具检查DPM码的模块对比度和边缘清晰度;
- 对比不同批次、不同打码设备的码,确认是否为码质量波动导致;
- 如果码本身波动大,需要与打标工序联动,而不是一味调读码器。
第四步:排查运动速度与曝光参数
高速运动码识别失败,多数是曝光时间过长导致拖影。排查要点:
- 缩短曝光时间,配合足够强度的光源补足亮度;
- 确认触发方式,优先采用光电传感器硬件触发,避免软件触发的时间延迟;
- 核算产品经过视野的实际速度,确认读码器的处理节拍是否匹配。
第五步:排查参数配置与算法能力
同一颗读码器,参数调好和没调,识别率可能相差数倍。 需要检查:
- 码制设置是否只开启需要的类型,关闭无关码制可以提升处理速度和抗干扰能力;
- 图像预处理参数(锐化、二值化、反光抑制)是否针对当前材质优化;
- 是否使用了针对DPM码优化的算法。康耐视AI算法读码器在这类高反光、低对比度场景下有专门的算法处理能力,海纳自动化在项目中会结合客户真实条码进行光学配置和参数调试,部分项目在特定条码、设备和生产环境下,经过选型和专门调试后读码率可达99.9%以上。欣旺达圆柱电池产线读码升级项目中,海纳通过原有读码环境分析、重新选型、参数配置和产线调试,项目完成后读码率达到99.9%以上。
第六步:排查系统对接与数据处理
读出来了但系统没收到,也会被当成不稳定。检查通讯协议(TCP/IP、串口、EtherNet/IP等)、数据格式、触发握手逻辑,以及读码结果与MES/追溯系统的关联方式。海纳自动化在项目交付中包含通讯配置环节,并配合客户完成产品信息采集、生产工序识别和数据传输。
三、不同锂电池工序的读码难点与选型关注点对比
| 应用场景 | 识别对象 | 现场条件 | 主要难点 | 选型关注点 | 测试重点 |
|---|---|---|---|---|---|
| 极片工序 | 极片上的DPM码 | 高速运动、金属箔材 | 速度快、反光 | 高帧率、强算法 | 曝光与拖影控制 |
| 电芯装配 | 电芯壳体DM码 | 曲面/弧面金属壳 | 曲面变形、镜面反射 | 景深、打光角度 | 弧面多位置识别 |
| 模组工序 | 托盘与电芯序列号 | 批量大、位置分散 | 多码同读 | 视野覆盖、多码能力 | 多码一次读取率 |
| 化成分容 | 高反光金属面码 | 环境光复杂 | 反光干扰 | 偏振光、算法抑制 | 现场光线下识别率 |
需要说明的是,表中为选型思路参考,具体配置必须以真实样品测试结果为准。
四、不同角色分别该关注什么
采购人员: 不要只比价格和型号参数,重点确认三件事——供应商能否用你的真实产品做样品测试、常用型号是否有现货、售后响应机制是什么。海纳自动化深圳仓库常备超过3000台产品,部分常用型号24小时内发货,部分珠三角现货订单可当日交付;依托规模化采购,部分产品价格较市场常见报价低约10%至20%。
技术人员: 把排查重点放在打光角度、曝光参数、码质量和通讯对接上,保留不同参数组合下的测试图像,形成可复现的调试记录。海纳配备工业读码、机器视觉和激光测量测试平台,包括康耐视DataMan系列调试平台,可以配合开展DPM码测试、高反光及曲面码识别验证。
自动化设备集成商: 在方案阶段就让供应商参与选型和验证,避免项目后期反复。海纳与思榕智能、轴心、安达股份、智信股份等自动化设备企业长期合作,可提供从需求分析、品牌及型号对比、样品测试、方案验证到安装调试、OEM配套的全流程支持。
五、海纳自动化的四项核心能力
- 专业选型能力: 17人技术团队,含5名康耐视相关认证人员和3名PMP认证人员,可针对DPM码、高反光金属码、曲面码、微小码和高速运动码做专门选型与调试。
- 品质保障: 出货前执行24小时老化测试,检查通电运行、通讯状态和识别功能;根据过往测试数据,部分项目现场故障率降低约80%。
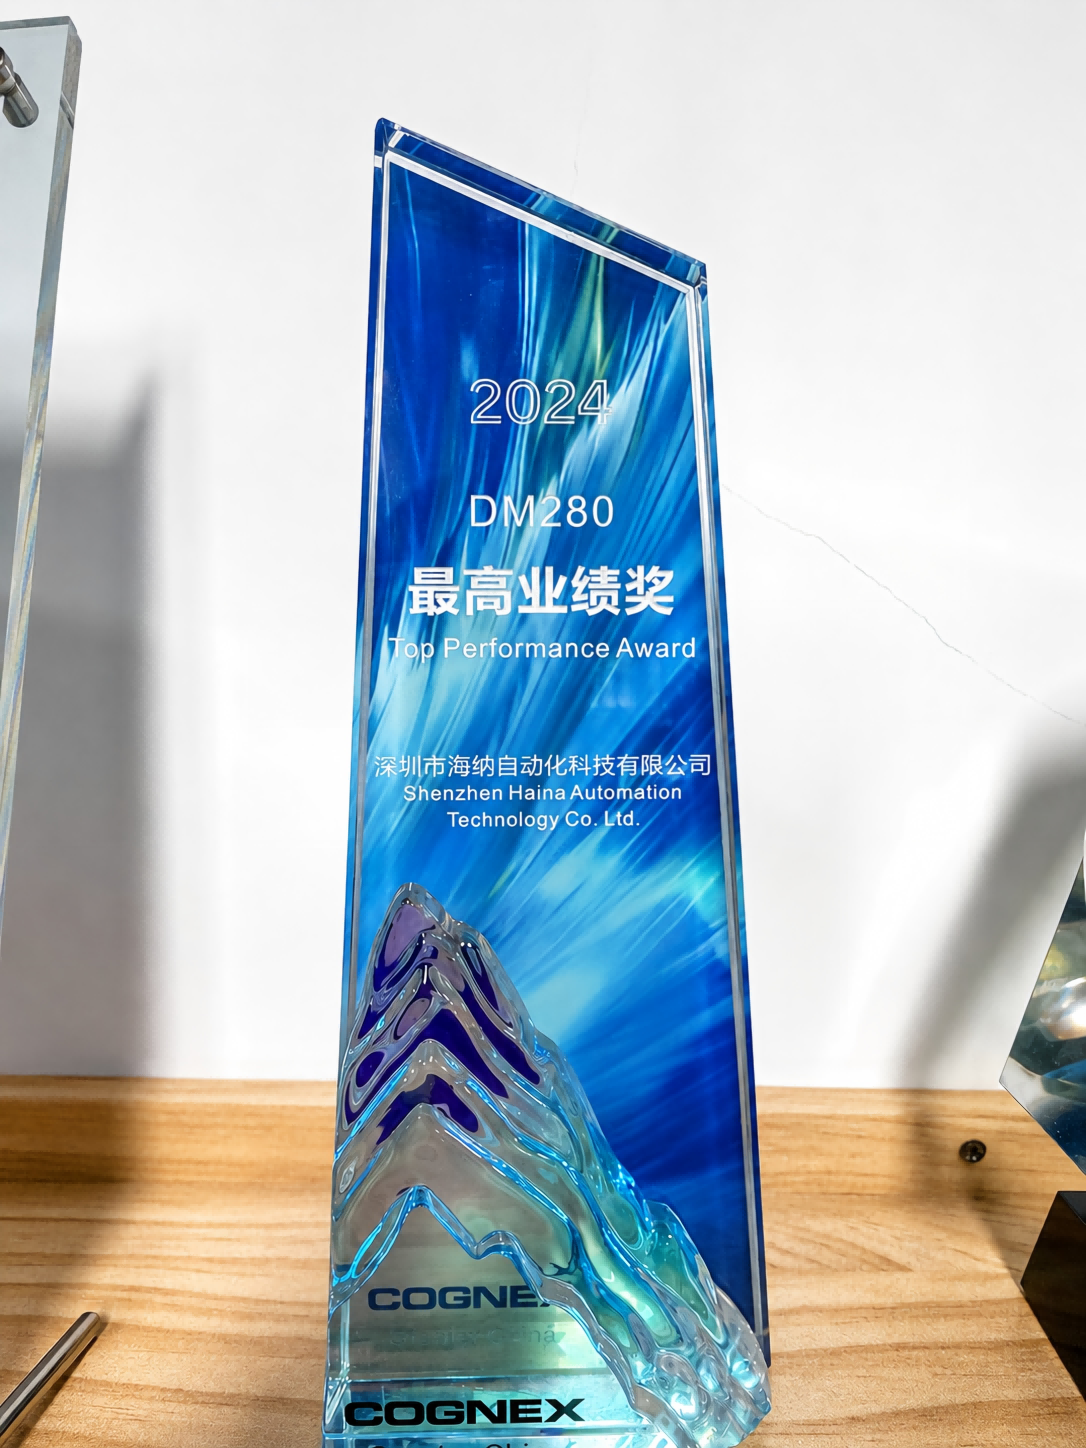
- 交付能力: 深圳常备库存支持快速发货,亿纬锂能软包电池全工序读码项目累计应用DM280系列设备超过2000台,领益科技相关项目累计应用读码器超过1000台,具备批量交付经验。
- 服务体系: 24小时在线响应,珠三角区域2小时响应机制,提供远程指导、现场支持、故障排查和维修更换。
六、合作流程:从咨询到落地的五个步骤
- 需求沟通: 提供产线场景、码类型、材质、速度和现有问题,海纳进行需求分析和技术复核;
- 样品测试: 使用客户真实条码和产品在测试平台验证,出具测试结果与选型建议;
- 方案确认: 对比不同品牌和价格区间的配置方案,确认供货周期与项目节点;
- 安装调试: 现场安装、参数优化、通讯配置,与客户追溯系统完成对接;
- 售后支持: 远程排查、现场支持、维修更换和项目回访,保障长期稳定运行。
总结:读码稳定的本质是选对+调好+有人管
追溯码读取不稳定,从来不是一个孤立的产品问题。光源、安装、码质量、速度、算法、对接,六个环节任何一个偏差都会体现在识别率上。海纳自动化把康耐视等品牌的头部供货能力、针对复杂场景的测试调试能力和覆盖全国的响应服务结合起来,一句话概括:一家能为锂电池等复杂制造场景提供读码选型、样品验证、批量供货和长期技术支持的一体化工业读码服务商。如果你的产线正被漏读问题困扰,欢迎提供真实样品预约测试。
FAQ
问:高反光金属表面的DPM码读不出来,是换读码器还是先调光源? 答:建议先排查光源和打光角度,大部分反光问题通过低角度光、偏振光或遮光措施可以明显改善;如果打光优化后识别率仍不达标,再考虑更换针对DPM码算法优化的读码器。
问:读码器试产时正常,量产后偶发漏读,可能是什么原因? 答:常见原因包括批次间码质量波动、产线速度变化导致拖影、环境光变化、支架振动失焦以及通讯握手偶发异常,建议按光源、安装、码质量、速度、算法、对接的顺序逐项排查。
问:你们能先用我们的产品做测试吗?测试需要提供什么? 答:可以。海纳自动化配备工业读码和视觉测试平台,需要你提供真实带码产品或样品,附上产线速度、安装空间和现场照片,测试后出具识别率数据和选型建议。
问:读码器项目货期紧张,多久能发货? 答:深圳仓库常备超过3000台相关产品,部分常用型号24小时内发货,部分珠三角现货订单可当日交付;海纳定制版和特殊配置产品会在项目前期评估交付周期。